Hướng dẫn nhà sản xuất trục chữ P của máy giặt: Loại, vật liệu & lựa chọn
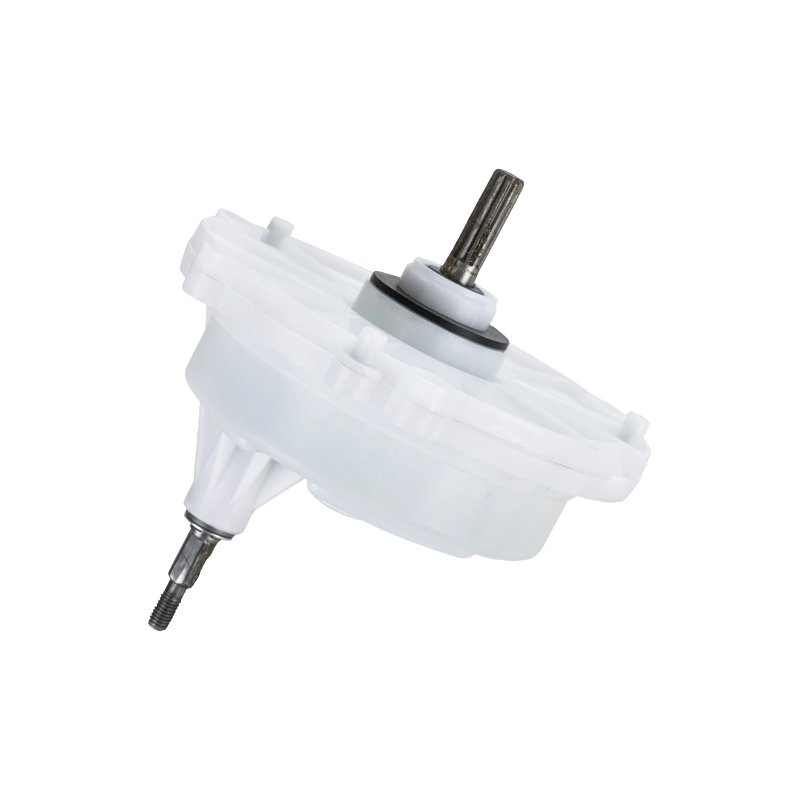
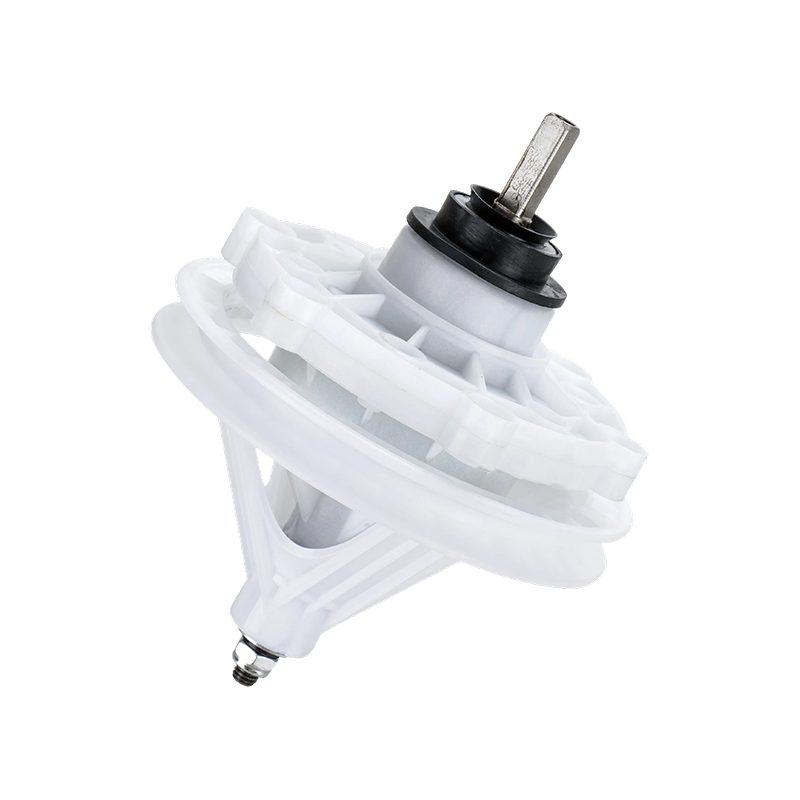
Nhà sản xuất trục chữ P của máy giặt cung cấp trục máy tạo xung để kết nối trực tiếp đầu ra hộp số của máy giặt với bộ tạo xung hoặc đĩa khuấy, truyền mô-men quay trong khi chịu được sự tiếp xúc liên tục với nước và đảo tải lặp đi lặp lại trong chu trình giặt. Việc lựa chọn nhà sản xuất trục P và nhà cung cấp lắp ráp trục xung phụ thuộc chủ yếu vào cấu hình trục, vật liệu trục và khả năng tương thích đệm kín thay vì chỉ dựa vào giá cả, vì những yếu tố này quyết định khả năng chống mài mòn, rò rỉ và hoạt động sớm của trục qua nhiều năm hoạt động. Các phần bên dưới đề cập đến các loại trục P phổ biến hiện có, cách chúng được xây dựng về mặt cấu trúc, nơi mỗi cấu hình phù hợp nhất, cách so sánh các tùy chọn chính và cách giữ cho cụm trục máy xung hoạt động đáng tin cậy trong suốt thời gian sử dụng của nó.
Các loại cụm trục P và trục xung của máy giặt phổ biến
Nhà sản xuất trục chữ P của máy giặt thường tạo ra một số cấu hình trục, được phân biệt chủ yếu bằng cách trục ăn khớp với bộ tạo xung hoặc đĩa khuấy và cách nó được đỡ trong cụm lồng giặt. Việc nhận biết các danh mục này giúp người mua chỉ định trục phù hợp với cả giao diện cơ học và đặc tính tải của bệ máy giặt mục tiêu.
Trục P có rãnh
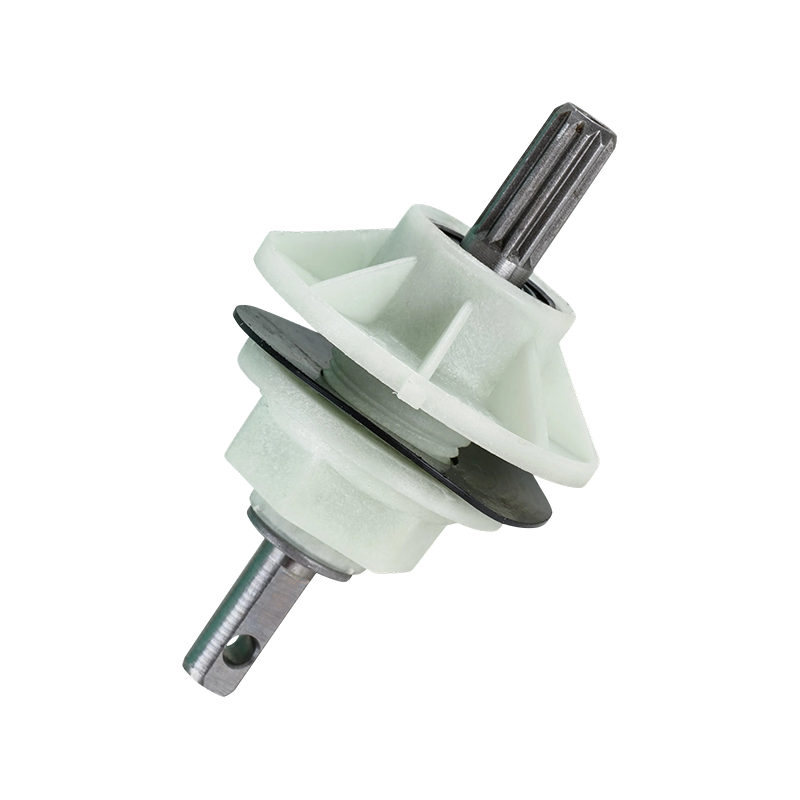
Trục P có rãnh xoay sử dụng một loạt các đường gờ song song được gia công dọc theo phần tiếp xúc của trục, khớp với một trục xoay bên trong tương ứng trong trục bộ tạo xung. Cấu hình này phân phối mô-men xoắn trên nhiều bề mặt tiếp xúc thay vì một phím duy nhất, giúp giảm ứng suất cục bộ và cho phép trục truyền tải mô-men xoắn cao hơn mà không bị lỏng khi đảo chiều lặp đi lặp lại trong chu kỳ khuấy trộn.
Trục P có khóa
Trục có khóa dựa vào một phím hình chữ nhật duy nhất được đặt trong rãnh then phù hợp trên cả trục và trục bộ tạo xung để truyền mô-men xoắn. Thiết kế này đơn giản hơn về mặt cơ học và thường tiết kiệm chi phí hơn khi sản xuất so với giao diện có rãnh, mặc dù nó tập trung tải trọng vào vùng tiếp xúc hẹp hơn, điều này có thể khiến nó dễ phát triển trò chơi hơn trong thời gian sử dụng kéo dài theo chu kỳ đảo chiều nặng hoặc thường xuyên.
Trục chữ P thon
Trục côn sử dụng bề mặt tiếp xúc hình nón bám chặt vào trục bộ xung khi đai ốc giữ được vặn xuống, tạo ra kết nối tự định tâm, dựa trên ma sát bên cạnh bất kỳ tính năng khóa nào. Cấu hình này có xu hướng chống lại sự nới lỏng một cách hiệu quả theo thời gian, do hình dạng côn duy trì áp lực tiếp xúc ngay cả khi có sự mài mòn nhỏ ở bề mặt tiếp xúc.
Trục bước
Trục P dạng bậc kết hợp nhiều đường kính trục dọc theo chiều dài của chúng, với phần có đường kính lớn hơn đỡ bề mặt ổ trục và vòng đệm và phần có đường kính nhỏ hơn tạo thành điểm tiếp xúc của bộ xung. Hình học phân lớp này cho phép trục được tối ưu hóa riêng biệt cho khả năng chịu tải và truyền mô-men xoắn của bộ xung thay vì ảnh hưởng đến cả hai chức năng trên một đường kính đồng nhất.
Cụm ổ trục tích hợp
Một số cụm trục máy tạo xung được cung cấp dưới dạng bộ phận lắp ráp sẵn kết hợp trục, ổ trục và vòng đệm thành một mô-đun duy nhất có thể sử dụng được. Cách tiếp cận này giúp đơn giản hóa việc lắp đặt cho các dây chuyền lắp ráp OEM cũng như sửa chữa hậu mãi, vì sự liên kết quan trọng giữa trục, ổ trục và phốt được thiết lập trong quá trình sản xuất thay vì trong quá trình lắp ráp tại hiện trường.
có rãnh
Phân phối mô-men xoắn trên nhiều bề mặt tiếp xúc cho tải trọng đảo chiều cao.
Đã khóa
Giao diện truyền mô-men xoắn đơn giản, tiết kiệm chi phí.
Giảm dần
Khớp ma sát tự định tâm chống lại sự lỏng lẻo theo thời gian.
Đã bước
Nhiều đường kính tối ưu hóa khả năng hỗ trợ vòng bi và truyền mô-men xoắn riêng biệt.
Vòng bi trục tích hợp
Mô-đun trục, vòng bi và vòng đệm được lắp ráp sẵn để lắp đặt đơn giản.
Khả năng chịu tải là một trong những điểm khác biệt rõ ràng nhất giữa các cấu hình trục P này và việc so sánh chúng cạnh nhau giúp thu hẹp danh sách rút gọn tìm nguồn cung ứng trước khi trao đổi bản vẽ chi tiết. Biểu đồ cột bên dưới trình bày khả năng xử lý mô-men xoắn tương đối gần đúng cho từng loại trục, dựa trên các nguyên tắc thành phần cơ khí chung thay vì xếp hạng được chứng nhận của nhà sản xuất cụ thể. Những số liệu này chỉ nhằm mục đích so sánh định hướng vì công suất thực tế phụ thuộc rất nhiều vào vật liệu trục, đường kính và độ chính xác khi chế tạo. Việc xem xét điều này cùng với tải của bộ tạo xung dự kiến của bệ máy giặt mục tiêu là bước thực tế đầu tiên trong việc lựa chọn loại trục. Nó cũng giải thích tại sao một số loại trục nhất định xuất hiện thường xuyên hơn trong các bệ máy giặt có công suất cao hơn so với các mẫu máy nhỏ gọn hoặc cấp thấp.
Biểu đồ cột hiển thị các trục P dạng bậc và côn nằm ở đầu cao hơn của chỉ số công suất mô-men xoắn tương đối, phản ánh cách thiết kế của chúng cho phép các kỹ sư tối ưu hóa hình học ăn khớp độc lập với phần đỡ vòng bi thay vì ảnh hưởng cả hai trên một đường kính trục đồng nhất. Các trục có rãnh xoay bám sát phía sau, được hưởng lợi từ sự phân bổ tải trọng trên nhiều bề mặt của chúng trên các răng của trục xoay, giúp phân bổ mô-men xoắn đều hơn so với giao diện một phím có thể đạt được. Trục có khóa nằm ở đầu dưới của so sánh, phù hợp với thiết kế đơn giản hơn, tiết kiệm chi phí hơn, tập trung truyền mô-men xoắn trên một vùng tiếp xúc hẹp hơn thay vì phân bổ nó trên nhiều bề mặt. Mô hình này thường phù hợp với cách các loại trục này được phân bổ theo các bậc công suất máy giặt, với các trục có khóa xuất hiện thường xuyên hơn trong các bệ nhỏ gọn hoặc tải trọng nhẹ hơn và các trục có rãnh hoặc côn xuất hiện thường xuyên hơn trong các máy có công suất từ trung bình đến lớn có chu kỳ đảo chiều thường xuyên hoặc mạnh mẽ hơn. Đối với nhóm kỹ thuật OEM, sự so sánh này hữu ích như một bộ lọc ban đầu khi đã biết cấu hình mô-men xoắn dự kiến của nền tảng mới, vì nó thu hẹp danh sách rút gọn loại trục thực tế trước khi bắt đầu tạo nguyên mẫu vật lý. Người mua hàng hậu mãi có thể áp dụng lý do tương tự khi cố gắng xác định cấu hình trục có khả năng xảy ra cho một kiểu máy giặt không quen thuộc dựa trên mức công suất đã nêu của nó. Cũng cần lưu ý rằng vật liệu trục và quá trình xử lý nhiệt tương tác với hình dạng loại trục để xác định công suất mô-men xoắn thực tế, do đó, hai trục cùng loại từ các nhà sản xuất khác nhau sẽ không nhất thiết phải hoạt động giống hệt nhau dưới tải trọng duy trì.
Bài học rút ra: Cấu hình trục P dạng bậc và côn thường mang lại công suất mô-men xoắn tương đối cao nhất, khiến chúng trở thành loại đáng được đánh giá nhất đối với các bệ máy giặt công suất từ trung bình đến lớn với chu kỳ đảo chiều thường xuyên.
Nguyên tắc làm việc và thiết kế kết cấu của cụm trục máy xung
Cụm trục máy tạo xung truyền mô-men quay từ đầu ra của hộp số qua thành lồng giặt tới đĩa xung, đồng thời cung cấp hỗ trợ cấu trúc và duy trì vòng bịt kín nước dọc theo ranh giới của lồng giặt. Chức năng cơ khí và bịt kín kép này là điểm phân biệt thiết kế trục P với trục truyền động đơn giản được sử dụng ở nơi khác trong máy.
Giao diện truyền mô-men xoắn
Ở đầu bộ tạo xung, trục tiếp xúc với trục bộ tạo xung thông qua giao diện có rãnh, có khóa hoặc hình côn của nó, truyền mô-men xoắn dao động do đầu ra hộp số tạo ra. Giao diện này không chỉ phải chống lại mô-men xoắn duy trì mà còn cả sự đảo ngược hướng lặp đi lặp lại vốn có trong chu trình khuấy trộn, gây ra ứng suất theo chu kỳ trên các bề mặt tiếp xúc đòi hỏi khắt khe hơn nhiều so với việc quay một hướng ổn định sẽ tạo ra.
Hỗ trợ vòng bi
Một ổ trục, thường được đặt trong trụ trung tâm của bồn hoặc trong chính vỏ hộp số, hỗ trợ trục hướng tâm và hướng trục khi nó đi qua thành bồn. Việc lựa chọn ổ trục cần phải tính đến cả tải trọng hướng tâm từ khối lượng của bộ xung và bất kỳ lực đẩy dọc trục nào được tạo ra trong quá trình vận hành ở chế độ quay trên các máy có cùng cụm trục tham gia vào quá trình quay giỏ.
Chức năng niêm phong
Phốt trục quay, thường là phốt môi hoặc sự kết hợp của phốt cơ khí với bộ trượt nước thứ cấp, ngăn nước rửa di chuyển dọc theo trục vào hộp số hoặc khoang ổ trục. Hiệu suất của phốt phụ thuộc nhiều vào độ hoàn thiện bề mặt trục tại điểm tiếp xúc phốt, vì ngay cả những bất thường nhỏ trên bề mặt cũng có thể làm tăng tốc độ mài mòn của mép phốt và cho phép nước xâm nhập dần dần theo thời gian.
Xử lý vật liệu và bề mặt
Trục P thường được sản xuất từ thép không gỉ, thép cacbon phủ hoặc trong một số thiết kế là vật liệu composite được thiết kế, mỗi loại mang lại sự cân bằng khác nhau về khả năng chống ăn mòn, công suất mô-men xoắn và chi phí sản xuất. Các phương pháp xử lý bề mặt như mạ crom cứng hoặc thấm nitơ thường được áp dụng tại vùng tiếp xúc phốt đặc biệt để giảm mài mòn ở bề mặt quan trọng đó, ngay cả khi phần còn lại của trục được sản xuất từ vật liệu nền ít chống ăn mòn hơn.
Độ chính xác trong sản xuất đóng một vai trò quan trọng trong việc các yếu tố cấu trúc này hoạt động tốt như thế nào với nhau. Độ thẳng và độ đồng tâm của trục ảnh hưởng trực tiếp đến mức độ phân bổ tải đều trên các bề mặt tiếp xúc ổ trục và vòng đệm, thậm chí những sai lệch nhỏ cũng có thể gây ra rung động làm tăng tốc độ mài mòn ở cả bề mặt truyền mô-men xoắn và vùng bịt kín. Việc kiểm soát nhất quán các dung sai này trong suốt quá trình sản xuất là một trong những chỉ số đáng tin cậy hơn về mức độ hoàn thiện quy trình tổng thể của nhà sản xuất trục P.
Bài học rút ra: Bởi vì trục P phải truyền mô-men xoắn và đồng thời duy trì vòng đệm kín nước, độ thẳng của trục, độ hoàn thiện bề mặt ở vùng bịt kín và độ thẳng hàng của ổ trục là những yếu tố sản xuất quyết định trực tiếp nhất đến độ tin cậy lâu dài.
Kịch bản ứng dụng và tiêu chí lựa chọn dành cho người mua OEM và hậu mãi
Việc chọn cụm trục chữ P hoặc trục xung tùy thuộc vào cách người mua dự định sử dụng nó, cho dù chỉ định nền tảng OEM mới hay tìm nguồn thay thế tương thích cho các vòng đệm đã lắp đặt hiện có.
Ưu tiên lựa chọn OEM
Đường kính trục và số lượng trục khớp với thông số kỹ thuật đầu ra của hộp số
Khả năng tương thích của bịt kín được xác nhận đối với vật liệu lồng giặt và khả năng tiếp xúc với nước dự kiến
Độ lệch tâm và dung sai đồng tâm được ghi lại để xác nhận thiết kế
Nhà cung cấp lắp ráp trục xung có khả năng thiết kế tùy chỉnh cho khung gầm độc quyền
Ưu tiên lựa chọn hậu mãi
Khả năng tương thích giữa nhiều mẫu máy qua nhiều thế hệ máy giặt
Trục có sẵn dưới dạng một bộ phận riêng lẻ thay vì chỉ lắp ráp toàn bộ bồn
Nhà cung cấp trục chữ P của máy giặt với thời gian thực hiện ổn định để lên lịch sửa chữa
Ghi nhãn rõ ràng về chiều dài trục, đường kính và kiểu đường trục để giảm lỗi đặt hàng
Công suất máy là một trong những thông số kích thước quan trọng nhất. Vòng đệm trống lớn hơn được thiết kế cho tải ướt nặng hơn đặt ứng suất uốn và xoắn lớn hơn lên trục P trong quá trình khuấy trộn, do đó, không nên thay thế trục được chỉ định cho máy nhỏ gọn vào khung có công suất cao hơn ngay cả khi kiểu trục xoay tương thích. Tính chất hóa học của nước trong khu vực cũng có vấn đề, vì điều kiện nước cứng có thể đẩy nhanh quá trình hình thành cặn khoáng xung quanh vùng tiếp xúc bịt kín, từ đó làm tăng ma sát và mài mòn ở bề mặt đó theo thời gian.
Người mua cũng nên xem xét cách trục P tích hợp với phần còn lại của hệ thống truyền động. Một trục tương thích về mặt kích thước với đầu ra của hộp số nhưng kém phù hợp về độ cứng vật liệu với trục giao tiếp có thể mòn không đều, truyền sự tập trung ứng suất sang bộ phận nào mềm hơn. Đây là lý do tại sao nhiều chương trình OEM thích tìm nguồn cung ứng trục P và hộp số từ nhà sản xuất có hiểu biết về kỹ thuật trên hệ thống truyền động rộng hơn hơn là coi trục như một bộ phận hàng hóa biệt lập.
Mối quan hệ giữa đường kính trục và khả năng chịu tải là điểm tham chiếu hữu ích trong quá trình quyết định kích thước ban đầu. Biểu đồ phân tán bên dưới biểu thị mối quan hệ đại diện giữa đường kính trục và công suất mô-men xoắn cực đại gần đúng trên một loạt mẫu trục P, dựa trên nguyên tắc thiết kế cơ học chung cho trục truyền mô-men xoắn hình trụ thay vì tập dữ liệu thử nghiệm cụ thể. Kiểu trực quan hóa này giúp minh họa rằng mối quan hệ không hoàn toàn tuyến tính, vì các trục lớn hơn cũng được hưởng lợi từ mô đun tiết diện lớn hơn tương ứng. Việc xem xét điều này cùng với yêu cầu về mô-men xoắn của vòng đệm mục tiêu giúp các kỹ sư tránh được việc chỉ định quá mức một trục lớn không cần thiết và xác định dưới mức quy định một trục có nguy cơ bị hỏng do mỏi sớm.
Biểu đồ phân tán cho thấy mối quan hệ hướng lên rõ ràng giữa đường kính trục và công suất mô-men xoắn gần đúng, nhưng khoảng cách giữa các điểm sẽ mở rộng khi đường kính tăng, điều này phản ánh mức tăng không cân xứng về cường độ tiết diện đến từ việc tăng đường kính thậm chí ở mức khiêm tốn trong trục hình trụ. Các điểm dữ liệu tập trung xung quanh phạm vi đường kính nhỏ hơn từ 14 đến 18 mm nằm ở đầu dưới của trục công suất mô-men xoắn, phù hợp với cách sử dụng phổ biến của chúng trong các bệ máy giặt nhỏ gọn hoặc nhẹ hơn. Các điểm trong phạm vi 22 đến 26 mm chiếm giữa biểu đồ, biểu thị dải đường kính được chỉ định thường xuyên nhất cho các máy giặt dân dụng có công suất trung bình. Các giá trị công suất mô-men xoắn rộng nhất xuất hiện ở phạm vi 26 đến 30 mm, phù hợp với các bệ có công suất lớn hơn hoặc tải trọng nặng hơn được thiết kế để xử lý tải trọng ướt lớn hơn và mô-men xoắn đảo chiều tương ứng cao hơn trong quá trình khuấy trộn. Khoảng cách giữa các nhóm đường kính liên tiếp cũng ngày càng rộng hơn khi di chuyển lên trên biểu đồ, minh họa rằng khả năng chống chịu ứng suất xoắn của trục tăng nhanh hơn mức tăng đường kính của nó theo thuật ngữ tuyến tính, một mối quan hệ được thiết lập rõ ràng trong các nguyên tắc kỹ thuật cơ khí chung cho thiết kế trục hình trụ. Đối với các nhóm tìm nguồn cung ứng, mẫu này là một công cụ kiểm tra độ chính xác hữu ích khi xem xét đường kính trục đề xuất của nhà cung cấp đối với thông số mô-men xoắn nhất định, vì đường kính nằm ngoài cụm dự kiến đối với định mức mô-men xoắn đã nêu có thể đảm bảo xem xét kỹ hơn các giả định về vật liệu cơ bản và xử lý nhiệt. Nó cũng giúp giải thích tại sao việc tăng đường kính trục dù chỉ một chút cũng thường là cách hiệu quả hơn để tăng giới hạn an toàn so với việc chuyển sang sử dụng vật liệu trục khác về cơ bản ở cùng đường kính. Người mua đánh giá tài liệu kỹ thuật của nhà cung cấp trục P có thể sử dụng mối quan hệ chung này như một biện pháp kiểm tra tính hợp lý hợp lý so với các số liệu cụ thể mà nhà sản xuất cung cấp cho dòng sản phẩm của họ.
Bài học rút ra: Công suất mô-men xoắn tăng nhanh hơn đường kính trục theo thuật ngữ tuyến tính, nghĩa là việc tăng đường kính khiêm tốn có thể mang lại giới hạn an toàn có ý nghĩa mà không yêu cầu thay đổi vật liệu trục.
So sánh chi tiết cấu hình trục chữ P của máy giặt
Bảng dưới đây tóm tắt cách so sánh các cấu hình trục P chính theo các tiêu chí phù hợp nhất với các quyết định tìm nguồn cung ứng.
So sánh chung về cấu hình cụm trục P và trục xung của máy giặt.
Tiêu chí
có rãnh
Đã khóa
Giảm dần
Phân phối mô-men xoắn
Thậm chí, đa bề mặt
Tập trung, phím đơn
Dựa trên ma sát, tự định tâm
Khả năng chống nới lỏng
Trung bình
Thấp hơn theo thời gian
Cao hơn
Độ phức tạp sản xuất
Cao hơn
Hạ xuống
Trung bình
Ứng dụng điển hình
Máy giặt công suất vừa và lớn
Máy giặt nhỏ gọn, cấp nhập cảnh
Nền tảng phục vụ lâu dài
Lựa chọn vật liệu là một khía cạnh so sánh quan trọng khác, vì vật liệu cơ bản của trục ảnh hưởng đồng thời đến khả năng chống ăn mòn, trọng lượng và chi phí sản xuất. Biểu đồ bánh rán bên dưới minh họa sự phân bổ gần đúng về mức sử dụng vật liệu trục P trong quá trình sản xuất máy giặt hiện tại, dựa trên quan sát chung của ngành linh kiện thiết bị thay vì số liệu tìm nguồn cung ứng độc quyền của bất kỳ thương hiệu nào. Sự phân bổ này nhằm mang lại cảm nhận định hướng về mức độ phổ biến của từng lựa chọn vật liệu, giúp người mua đánh giá xem thông số kỹ thuật của riêng họ có phù hợp với thông lệ hiện hành của ngành hay không.
Sự phân bổ vật liệu trục P gần đúng trong quá trình sản xuất máy giặt gia dụng hiện tại.
Chất liệu
Chia sẻ gần đúng
thép không gỉ
46%
Thép cacbon tráng
34%
Composite được thiết kế
20%
Biểu đồ bánh rán cho thấy thép không gỉ chiếm tỷ trọng lớn nhất trong thông số kỹ thuật vật liệu trục P, phù hợp với khả năng chống ăn mòn mạnh mẽ vốn có của nó trong ứng dụng thường xuyên tiếp xúc với nước và hóa chất tẩy rửa. Thép carbon phủ là lựa chọn phổ biến thứ hai, mang lại chi phí vật liệu cơ bản thấp hơn trong khi dựa vào lớp phủ bảo vệ, chẳng hạn như mạ crom cứng hoặc lớp phủ polymer chuyên dụng, để đạt được khả năng chống ăn mòn thích hợp ở bề mặt trục. Vật liệu composite được thiết kế chiếm tỷ trọng nhỏ nhất nhưng vẫn có ý nghĩa, phản ánh mối quan tâm ngày càng tăng về việc giảm trọng lượng và khả năng chống ăn mòn vốn có cho các phần thân trục không yêu cầu khả năng chống mài mòn tương tự như vùng tiếp xúc phốt và trục. Sự phân chia ba chiều tương đối đồng đều được hiển thị ở đây cho thấy rằng không có vật liệu đơn lẻ nào trở thành mặc định chung và việc lựa chọn vật liệu tiếp tục phụ thuộc vào các ưu tiên về chi phí, trọng lượng và độ bền cụ thể của nhà sản xuất cho một nền tảng nhất định. Đối với người mua đánh giá nhà cung cấp trục P, việc hiểu loại vật liệu mà trục được đề xuất sử dụng sẽ giúp đặt ra kỳ vọng thực tế về hiệu suất ăn mòn trong điều kiện nước cụ thể ở khu vực của họ. Cũng cần lưu ý rằng chất lượng lớp phủ cũng quan trọng như việc lựa chọn vật liệu cơ bản cho trục thép cacbon được phủ, vì lớp phủ bị mòn sớm có thể khiến thép bên dưới bị ăn mòn nhanh ở tốc độ có thể làm giảm lợi thế về chi phí mà phương pháp phủ được dự định mang lại. Các tùy chọn trục composite, mặc dù ít phổ biến hơn, nhưng đáng được đánh giá cụ thể cho các nền tảng trong đó việc giảm trọng lượng lắp ráp tổng thể là ưu tiên thiết kế đã nêu hơn là xem xét thứ yếu.
Bài học rút ra: Thép không gỉ vẫn là vật liệu trục P được chỉ định rộng rãi nhất vì khả năng chống ăn mòn vốn có của nó, mặc dù thép cacbon được phủ và vật liệu tổng hợp được thiết kế vẫn phù hợp cho các nền tảng ưu tiên chi phí hoặc giảm trọng lượng tương ứng.
Hướng dẫn bảo trì cho cụm trục chữ P và trục máy xung của máy giặt
Bởi vì trục P hoạt động ở điểm giao nhau giữa truyền tải cơ học và bịt kín nước nên việc bảo trì thường tập trung vào cả hai khu vực chức năng chứ không phải một khu vực riêng biệt.
Kiểm tra xem có bị rung quá mức hoặc lắc lư ở trục bộ tạo xung hay không, vì sự lỏng lẻo ngày càng tăng ở điểm tiếp xúc với trục thường là dấu hiệu sớm nhất có thể phát hiện được của sự mòn trục, chốt hoặc côn.
Kiểm tra xung quanh khu vực phốt trục xem có bị ố nước hoặc tích tụ cặn khoáng hay không, điều này có thể cho thấy phốt bị mòn ở giai đoạn đầu trước khi phát triển rò rỉ nghiêm trọng hơn.
Lắng nghe âm thanh gõ hoặc cạch cạch trong quá trình đảo hướng trong chu trình khuấy trộn, điều này thường cho thấy sự phát ra tích lũy ở bề mặt tiếp xúc giữa trục và bộ xung.
Xác minh rằng đai ốc hoặc chốt giữ bộ tạo xung vẫn được mô men xoắn thích hợp, đặc biệt là trên các thiết kế trục côn trong đó lực căng của chốt giữ trực tiếp duy trì độ ma sát vừa khít.
Tránh để tang trống thường xuyên bị quá tải vượt quá khả năng định mức của nó, vì tình trạng quá tải kéo dài sẽ làm tăng cả ứng suất xoắn lên trục và tải trọng dọc trục lên ổ trục đỡ.
Khi thay thế một trục, hãy xác nhận đường kính, mẫu chốt và chiều dài tổng thể khớp chính xác với thông số kỹ thuật ban đầu, vì ngay cả những sai lệch kích thước nhỏ cũng có thể gây ra sự lệch trục làm rút ngắn tuổi thọ của bộ phận mới.
Đối với các kỹ thuật viên sửa chữa, việc tìm nguồn cung ứng từ nhà cung cấp cụm trục máy xung có tài liệu về độ đảo trục và dung sai đồng tâm cho dòng sản phẩm của họ có thể giúp xác nhận rằng trục thay thế đáp ứng tiêu chuẩn chính xác phù hợp, đặc biệt đối với các bệ có công suất cao hơn, nơi độ nhạy căn chỉnh cao hơn.
Độ đảo, độ lệch của trục quay so với trục thẳng thực khi nó quay, là một trong những chỉ báo chính xác hữu ích hơn để đánh giá chất lượng trục trong quá trình kiểm tra sắp tới hoặc sau một sự kiện va chạm đáng ngờ. Thước đo bên dưới minh họa dung sai độ lệch chuẩn chung mà trục P được sản xuất tốt thường phải đáp ứng, được biểu thị bằng phần trăm của ngưỡng tối đa chấp nhận được sử dụng trong thực hành sản xuất trục chính xác chung. Trục đo tốt trong tiêu chuẩn này thường được coi là phù hợp để lắp đặt, trong khi trục đạt gần hoặc vượt quá ngưỡng có thể gây ra rung động và tăng tốc độ mài mòn sau khi lắp đặt.
Máy đo hiển thị điểm chuẩn điển hình khoảng 88% ngưỡng đảo chiều tối đa cho phép đối với trục P được sản xuất tốt trong quá trình kiểm tra đầu vào theo tiêu chuẩn, nghĩa là độ lệch đo được của trục nằm ở mức thoải mái trong phạm vi độ chính xác được chấp nhận thay vì đạt đến giới hạn loại bỏ. Việc duy trì tính nhất quán gần điểm chuẩn này trong toàn bộ quá trình sản xuất phụ thuộc rất nhiều vào quá trình tiện và mài được kiểm soát, vì ngay cả một trục được thiết kế tốt cũng có thể vượt quá độ lệch chấp nhận được nếu dung sai gia công bị lệch trong quá trình sản xuất. Trục có kích thước cao hơn đáng kể so với tiêu chuẩn này, ngay cả khi về mặt kỹ thuật vẫn nằm trong giới hạn tối đa cho phép, có nhiều khả năng gây ra rung động âm thanh sau khi lắp đặt và có thể làm mòn các bề mặt vòng bi và vòng đệm của nó nhanh hơn so với trục đo tốt trong tiêu chuẩn. Đối với các nhóm chất lượng OEM, việc theo dõi số đo sai lệch đến trong các lô của nhà cung cấp có thể đóng vai trò là chỉ báo sớm về sự sai lệch của quy trình sản xuất trước khi nó trở thành vấn đề về độ tin cậy tại hiện trường. Đối với các kỹ thuật viên sửa chữa thực hiện kiểm tra trên băng ghế trên một trục bị nghi ngờ là hư hỏng do va chạm, phép đo độ lệch đáng chú ý nằm ngoài phạm vi chuẩn dự kiến là cơ sở hợp lý để đề xuất thay thế thay vì tiếp tục sử dụng. Cần lưu ý rằng ngưỡng đảo chiều chấp nhận được có thể thay đổi đôi chút tùy thuộc vào đường kính và chiều dài trục, vì vậy điểm chuẩn này phải được coi là điểm tham chiếu chung cho các kích thước trục P điển hình thay vì tiêu chuẩn chung cố định áp dụng cho mọi cấu hình.
Bài học rút ra: Việc theo dõi độ đảo của trục trong quá trình kiểm tra sắp tới sẽ cung cấp chỉ báo sớm, có thể đo lường được về độ chính xác trong sản xuất có liên quan trực tiếp đến tuổi thọ ổ trục và vòng đệm dài hạn.
Xu hướng Công nghiệp Sản xuất Trục chữ P của Máy giặt
Một số bước phát triển đang định hình cách thiết kế và tìm nguồn cung cấp trục P và cụm trục xung trong ngành sản xuất thiết bị và việc nắm rõ chúng sẽ giúp người mua lập kế hoạch chiến lược tìm nguồn cung ứng thay vì chỉ phản ứng với tình trạng sẵn có.
Khi kỳ vọng của người tiêu dùng về công suất máy giặt và cường độ chu kỳ hoạt động tiếp tục tăng ở nhiều thị trường khu vực, nhu cầu về cấu hình trục phân phối mô-men xoắn đồng đều hơn đã tăng lên, góp phần vào sự liên quan liên tục của thiết kế trục xoay và trục bậc cùng với cấu hình khóa truyền thống. Khả năng chống ăn mòn cũng đã trở thành tiêu chí đánh giá nổi bật hơn, khi người mua ngày càng yêu cầu nhà cung cấp cung cấp thành phần vật liệu và thông số kỹ thuật lớp phủ thay vì chỉ chấp nhận một danh mục vật liệu chung, đặc biệt đối với các bệ được bán vào thị trường khu vực nước cứng hoặc độ ẩm cao.
Các mô-đun ổ trục tích hợp được lắp ráp sẵn cũng đã đạt được lực kéo khi các dây chuyền lắp ráp OEM tìm cách giảm sự biến đổi trong lắp đặt, vì việc thiết lập sự căn chỉnh giữa trục với ổ trục trong quá trình sản xuất sẽ loại bỏ nguồn lỗi tiềm ẩn có thể xảy ra trong quá trình lắp ráp cuối cùng. Bên cạnh đó, ngày càng có nhiều chương trình tìm nguồn cung ứng yêu cầu dữ liệu kiểm tra độ bền và độ đảo có cấu trúc như một phần đánh giá năng lực của nhà cung cấp, phản ánh sự chuyển dịch rộng hơn của ngành sang việc đánh giá tính nhất quán trong sản xuất thông qua kiểm soát quy trình được ghi lại thay vì chỉ dựa vào bảng thông số kỹ thuật đã nêu của một bộ phận.
Được thành lập vào năm 2002, Cixi Gaite Electric Co., Ltd. là nhà sản xuất bộ phận truyền động máy giặt Trung Quốc, nhà sản xuất trục P máy giặt tùy chỉnh và nhà cung cấp lắp ráp trục xung có trụ sở tại Ninh Ba, Chiết Giang. Công ty tập trung vào nghiên cứu, phát triển và sản xuất các bộ phận truyền động cốt lõi của máy giặt, bao gồm hộp giảm tốc, bộ đồng bộ hóa và các cụm trục liên quan, cung cấp cả chương trình sản xuất OEM và kênh sửa chữa hậu mãi. Vận hành một cơ sở sản xuất rộng khoảng 10.000 mét vuông được hỗ trợ bởi năng lực sản xuất ổn định và quy trình sản xuất đã được thiết lập, công ty tiếp tục cải tiến độ chính xác của trục và thiết kế kết cấu nhằm mục đích cung cấp các giải pháp thành phần hiệu quả về mặt chi phí cho toàn bộ dòng sản phẩm của mình.
Bài học rút ra: Sự chú trọng ngày càng tăng vào khả năng chống ăn mòn đã được ghi nhận, các mô-đun ổ trục được lắp ráp sẵn và tính minh bạch trong quá trình thử nghiệm của nhà cung cấp là những xu hướng có nhiều khả năng định hình các quyết định tìm nguồn cung ứng trục P trong tương lai.
Những câu hỏi thường gặp về trục chữ P của máy giặt
Nhà sản xuất trục chữ P của máy giặt thường cung cấp những gì?
Nhà sản xuất trục P của máy giặt thường cung cấp các trục xung có rãnh, có khóa, côn và bậc, cùng với các mô-đun phốt ổ trục được lắp ráp sẵn, cho cả dây chuyền sản xuất OEM và các kênh sửa chữa hậu mãi.
Làm cách nào để biết cấu hình trục P nào phù hợp với bệ máy giặt của tôi?
Việc khớp cấu hình trục P chính xác phụ thuộc chủ yếu vào kiểu ăn khớp của moay ơ bộ tạo xung, mô men xoắn và tần số đảo chiều dự kiến của bệ cũng như đường kính trục, tất cả những điều này phải được xác minh dựa trên các thông số kỹ thuật của nhà cung cấp cụm trục bộ tạo xung trước khi lựa chọn cuối cùng.
Nguyên nhân nào gây ra hiện tượng rung hoặc rung ở bộ tạo xung theo thời gian?
Hoạt động phát triển ở bộ tạo xung thường là do sự mài mòn dần dần ở các bề mặt tiếp xúc chốt, chốt hoặc côn hoặc do dây buộc giữ bị lỏng và thường là một trong những dấu hiệu có thể phát hiện sớm nhất về sự mài mòn của trục hoặc trục trong quá trình kiểm tra định kỳ.
Nhà cung cấp trục P của máy giặt tùy chỉnh có thể thiết kế trục cho khung độc quyền không?
Các nhà sản xuất có khả năng nghiên cứu và phát triển nội bộ thường có thể chế tạo trục P để phù hợp với đường kính, mẫu trục và thông số kỹ thuật chiều dài độc quyền, miễn là người mua cung cấp tài liệu yêu cầu về kích thước và tải trọng chi tiết trong quá trình tìm nguồn cung ứng.
Tại sao vật liệu trục lại quan trọng đối với cụm trục máy tạo xung?
Vật liệu trục ảnh hưởng đến khả năng chống ăn mòn của một bộ phận thường xuyên tiếp xúc với nước và chất tẩy rửa, cũng như trọng lượng tổng thể và chi phí sản xuất, đó là lý do tại sao thép không gỉ, thép cacbon phủ và vật liệu tổng hợp kỹ thuật vẫn là những lựa chọn phù hợp tùy thuộc vào mức độ ưu tiên cụ thể của nền tảng.
Mô-đun ổ trục được lắp ráp sẵn có tốt hơn việc tìm nguồn cung ứng các bộ phận riêng biệt không?
Mô-đun phốt ổ trục được lắp ráp sẵn có thể giảm sự thay đổi trong quá trình lắp đặt bằng cách thiết lập sự liên kết trong quá trình sản xuất thay vì lắp ráp tại hiện trường, mặc dù việc tìm nguồn cung ứng các bộ phận riêng biệt vẫn có thể phù hợp với các chương trình có quy trình lắp ráp nội bộ được thiết lập và kiểm soát tốt.


 +86-574-63256717/63267914
info@gaite.cn
 gaite@gaite.cn
 Số 208 đường Miaoshan, làng Shiyan, thị trấn Henghe, thành phố Từ Hi, thành phố Ninh Ba, tỉnh Chiết Giang, Trung Quốc